Panduan Co-Packer untuk Keluhan Haze Minuman: Di Mana Formulasi Berakhir dan Kontrol Pabrik Dimulai
Keluhan haze jarang datang sebagai masalah teknis yang rapi. Keluhan ini biasanya muncul sebagai email pelanggan berisi foto, sampel arsip di atas meja ruang rapat, label hold pada barang jadi, dan tim produksi yang tetap harus menjaga SKU berikutnya berjalan sesuai jadwal.
Bagi co-packer minuman kontrak, haze bukan hanya masalah formulasi. Ini adalah masalah kontrol di seluruh proses penerimaan bahan, batching, kontak enzim, filtrasi, perlakuan panas, pengemasan, dan penyimpanan. Formula mungkin terlihat tepat di atas kertas, tetapi pabriklah yang menentukan apakah minuman mengalir bersih melalui tangki, tersaring secara dapat diprediksi, dan sampai ke pelanggan dengan tampilan yang diharapkan.
Enzyone bekerja sebagai pemasok enzim bagi co-packer minuman yang membutuhkan dukungan praktis untuk kontrol haze tanpa mengubah setiap peluncuran menjadi proyek laboratorium. Tujuannya sederhana: mengurangi rework yang dapat dihindari, melindungi waktu lini produksi, dan membangun jalur uji coba yang dapat dipahami oleh tim QA, operasi, dan pelanggan Anda.
Request a quote untuk rekomendasi enzim minuman yang disusun berdasarkan substrat, jendela proses, dan format kemasan Anda.
Mengapa haze cepat meningkat menjadi masalah di pabrik co-packing
Di fasilitas satu merek, proses dapat disetel untuk rentang produk yang sempit. Di pabrik co-packing, lini dapat berpindah dari teh ke campuran jus, lalu ke minuman fungsional, lalu ke air berperisa dalam minggu produksi yang sama. Kondisi ini menciptakan beberapa titik risiko haze:
- Input buah, botanikal, biji-bijian, atau pemanis yang bervariasi
- Konsentrat dengan perilaku pektin, pati, protein, atau polifenol yang berbeda
- Lead time singkat antara persetujuan formulasi dan produksi pertama
- Ketersediaan tangki terbatas selama tahap kontak atau holding
- Beban filter yang berubah dari lot ke lot
- Ekspektasi pelanggan yang mungkin tidak sesuai dengan realitas pabrik
- Changeover di mana kontrol residu berpengaruh terhadap SKU berikutnya
Keluhan haze dapat terlihat seperti peristiwa mutu, tetapi akar penyebabnya sering berada di antara kimia formulasi dan eksekusi pabrik.
Mulailah dari jenis keluhan, bukan asumsi
Sebelum mengubah formula atau menyalahkan filtrasi, klasifikasikan apa yang dilihat pelanggan. Asumsi yang salah dapat membuat tim menghabiskan berminggu-minggu untuk penyesuaian yang tidak perlu.
Haze langsung
Jika minuman sudah hazy sebelum atau segera setelah pengemasan, periksa variasi bahan baku, pelarutan yang tidak lengkap, beban pektin atau pati, interaksi protein, padatan tersuspensi tinggi, atau kontak enzim yang tidak memadai. Haze langsung sering mengarah pada masalah batching dan klarifikasi.
Haze tertunda
Jika minuman jernih saat rilis tetapi mengembangkan haze selama penyimpanan, periksa riwayat perlakuan panas, pH, ion logam, paparan oksigen, interaksi protein-polifenol, dan koloid residu yang belum sepenuhnya ditangani di hulu. Pada haze tertunda, dokumentasi sangat penting: sampel arsip, waktu produksi, suhu tangki, tren tekanan filtrasi, dan kode lot semuanya membantu mempersempit penyebab.
Cincin, sedimen, atau flokulasi
Sedimen dan flok tidak sama dengan haze yang seragam. Keduanya dapat mengarah pada sistem cloud yang tidak stabil, padatan botanikal tidak larut, retrogradasi pati, ketidakstabilan pulp, atau interaksi dengan mineral dan bahan fungsional. Enzim dapat membantu pada kasus tertentu, tetapi peta proses harus dibuat terlebih dahulu.
Di mana formulasi berakhir dan kontrol pabrik dimulai
Formulasi menentukan risikonya. Pabrik menentukan bagaimana risiko itu muncul.
Sebuah formula minuman dapat mencakup konsentrat buah, ekstrak teh, infusi botanikal, serat, pemanis, acidulant, campuran mineral, warna, dan flavor. Setiap komponen dapat stabil secara terpisah tetapi tetap menimbulkan haze saat digabungkan pada skala produksi.
Pertanyaan kontrol pabrik lebih langsung:
- Apakah konsentrat telah terdispersi sepenuhnya sebelum penambahan asam?
- Apakah tangki dicampur cukup lama untuk mencegah dead zone?
- Apakah urutan bahan berubah antara pilot dan produksi?
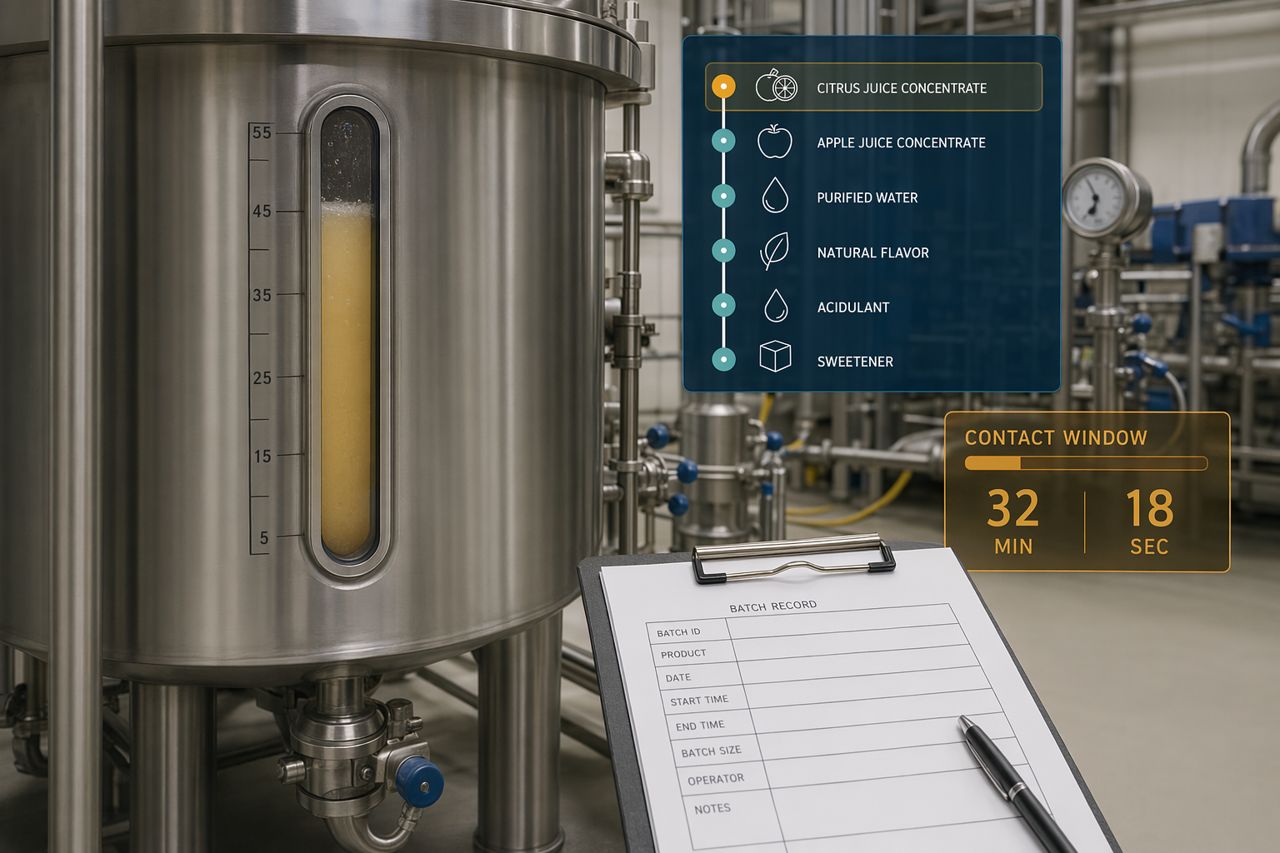
- Apakah enzim ditambahkan pada titik di mana enzim benar-benar dapat kontak dengan substrat target?
- Apakah suhu bergeser keluar dari jendela proses yang ditentukan?
- Apakah waktu kontak dipersingkat untuk mengejar jadwal?
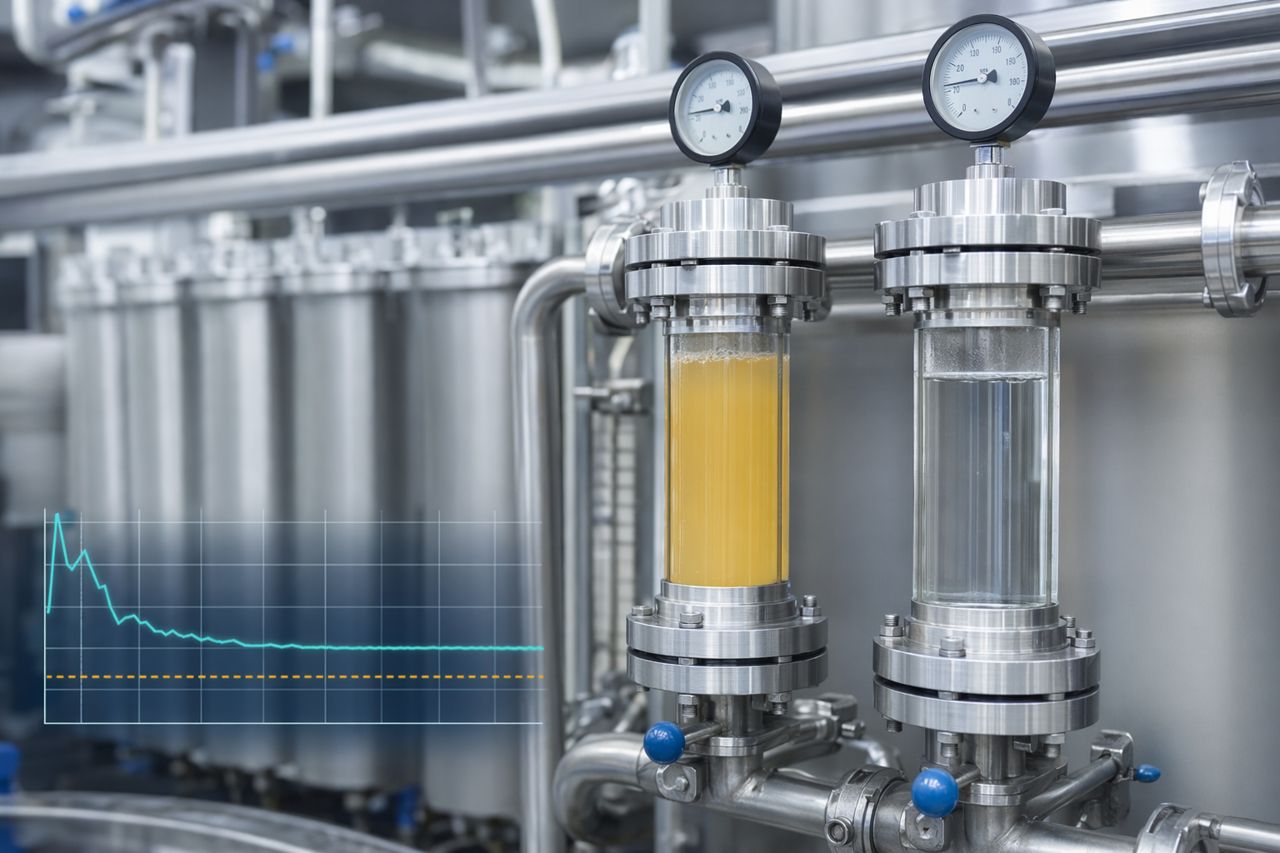
- Apakah tekanan filtrasi meningkat lebih cepat dari yang diperkirakan?
- Apakah produk yang sama berperilaku berbeda setelah pergantian lot bahan baku?
- Apakah lini dipaksa melewati changeover sebelum residu SKU sebelumnya benar-benar bersih?
Pertanyaan-pertanyaan ini bukan akademis. Jawabannya menentukan apakah minuman berjalan bersih atau berubah menjadi perdebatan produksi.
Enzim sebagai alat kontrol pabrik
Bagi co-packer minuman, enzim paling bermanfaat ketika menyelesaikan masalah operasional yang jelas. Ini dapat mencakup pengurangan viskositas terkait pektin, peningkatan klarifikasi jus, penurunan beban filter, penanganan haze yang dipicu pati, dukungan ekstraksi, atau membantu sistem botanikal atau buah berperilaku lebih dapat diprediksi di dalam tangki.
Nilainya bukan sekadar karena enzim tersedia. Nilainya adalah apakah enzim tersebut dapat masuk ke dalam proses Anda tanpa menciptakan bottleneck baru.
Rekomendasi enzim yang praktis harus mempertimbangkan:
- Jenis produk dan sumber bahan baku
- Rentang pH dan suhu selama batching
- Waktu tangki yang tersedia sebelum filtrasi atau perlakuan panas
- Perilaku pencampuran dan ukuran batch
- Jenis filter dan toleransi tekanan
- Format kemasan dan target umur simpan
- Persyaratan label, pelanggan, dan dokumentasi
- Realitas pembersihan dan changeover
Enzyone berfokus pada jendela produksi, bukan hanya hasil bench. Uji coba yang berhasil harus memberi tahu tim operasi apa yang berubah, di mana perubahan terjadi, dan bagaimana mengulanginya.
Titik pemeriksaan kontrol haze untuk co-packer minuman
Gunakan titik pemeriksaan ini sebelum keluhan pelanggan berikutnya berkembang menjadi tindakan korektif penuh.
1. Petakan urutan bahan
Perubahan kecil dalam urutan penambahan dapat mengubah perilaku tangki. Titik penambahan asam, pemanis, konsentrat, ekstrak botanikal, dan enzim harus didokumentasikan dalam catatan batch. Jika formula bench menggunakan satu urutan dan produksi menggunakan urutan lain, investigasi haze dimulai dari sana.
2. Catat perilaku tangki, bukan hanya tampilan akhir
Operator sering melihat tanda peringatan pertama sebelum laboratorium: sirkulasi lambat, perubahan busa, tarikan yang tidak konsisten, serat terlihat, permukaan kusam, atau padatan mengendap di dekat manway. Tambahkan observasi sederhana ke catatan batch. Ini membantu menghubungkan keluhan dengan proses.
3. Pantau tren tekanan filtrasi
Filter yang awalnya bersih tetapi cepat terbebani adalah sinyal. Minuman mungkin membawa pektin, pati, pulp halus, material koloid, atau padatan ekstrak yang belum dikendalikan di hulu. Perlakuan enzim dapat meringankan beban filtrasi ketika substrat dan waktunya tepat.
4. Pisahkan haze dari tujuan cloud
Beberapa minuman memang dirancang untuk tampak cloudy. Masalahnya adalah apakah cloud tersebut seragam, stabil, dan sesuai harapan. Penggunaan enzim harus menghormati tampilan yang diinginkan. Pada campuran jus cloudy, targetnya mungkin pengurangan viskositas dan processability yang lebih baik, bukan klarifikasi penuh.
5. Masukkan disiplin changeover ke dalam uji coba
Solusi haze yang berhasil hanya dalam uji coba terisolasi dapat gagal dalam minggu co-packing yang sebenarnya. Sertakan SKU hulu dan hilir dalam pembicaraan perencanaan. Residu, efektivitas CIP, kontrol alergen jika berlaku, dan carryover flavor semuanya dapat memengaruhi tampilan dan filtrasi minuman.
6. Simpan sampel arsip berdasarkan titik proses
Jangan hanya mengandalkan barang jadi. Jika memungkinkan, simpan sampel setelah batching, setelah kontak enzim, setelah filtrasi, setelah perlakuan panas, dan setelah pengemasan. Set sampel bertahap membantu mengidentifikasi di mana haze muncul atau di mana haze telah dihilangkan.
Seperti apa uji coba enzim yang terkontrol
Uji coba enzim yang ramah bagi co-packer harus terfokus, terdokumentasi, dan dapat diulang. Uji coba tersebut tidak boleh mengganggu jadwal produksi atau mengharuskan operator menafsirkan instruksi yang tidak jelas di tengah run.
Rencana uji coba yang dapat digunakan mencakup:
- Masalah target: haze, viskositas, beban filter, sedimen, atau ketidakstabilan tertunda
- Keluarga produk dan informasi lot bahan baku
- Titik penambahan enzim
- Jendela kontak yang dituju
- Ekspektasi pencampuran dan suhu
- Tahap filtrasi atau pemisahan yang harus dipantau
- Titik sampel arsip
- Kriteria rilis dan hold yang disepakati sebelum run
- Pohon keputusan sederhana untuk scale-up, uji coba ulang, atau penghentian
Uji coba terbaik adalah uji coba yang “membosankan” dengan cara yang tepat. Semua orang tahu apa yang akan diukur, seperti apa keberhasilan terlihat, dan apa yang terjadi jika batch tidak berperilaku sesuai harapan.
Dokumentasi melindungi pabrik
Ketika haze menjadi masalah pelanggan, dokumentasi adalah pertahanan sekaligus jalur perbaikan Anda. Catatan yang kuat menunjukkan bahwa pabrik mengendalikan variabel yang dapat dikendalikan dan memiliki dasar rasional untuk setiap penyesuaian proses.
Untuk kontrol haze yang didukung enzim, dokumentasikan:
- Kode produk dan revisi formula pelanggan
- Lot bahan baku yang paling mungkin memengaruhi haze
- Ukuran batch dan tangki yang digunakan
- Urutan penambahan
- Lot enzim dan titik penambahan
- Waktu kontak dan jendela suhu
- Observasi filtrasi dan tren tekanan
- Pemeriksaan visual pada titik yang ditentukan
- ID sampel arsip
- Catatan deviasi dan komentar operator
Dokumentasi yang baik tidak memperlambat pabrik jika templatenya dibuat dengan benar. Dokumentasi mengurangi perdebatan berulang.
Kapan menghubungi Enzyone
Libatkan kami ketika perilaku haze, viskositas, atau filtrasi mulai memengaruhi keandalan produksi. Semakin awal kami melihat peta proses, semakin mudah merekomendasikan jalur enzim yang sesuai dengan pabrik.
Kami dapat mendukung:
- Tantangan klarifikasi jus dan campuran buah
- Pengurangan viskositas terkait pektin
- Haze terkait pati pada basis minuman
- Masalah proses ekstrak botanikal dan teh
- Proyek keringanan beban filtrasi
- Perencanaan uji coba untuk peluncuran pelanggan
- Bahasa dokumentasi untuk penyelarasan operasi dan QA
Kami tidak hadir untuk menjual aditif generik ke lini yang kompleks. Kami hadir untuk membantu tim Anda mengidentifikasi di mana enzim dapat menciptakan nilai pabrik yang terukur: perilaku tangki yang lebih bersih, filtrasi yang lebih dapat diprediksi, lebih sedikit kejutan haze, dan disiplin peluncuran yang lebih baik di banyak SKU.
Request a quote
Jika Anda menangani keluhan haze atau mempersiapkan peluncuran minuman dengan risiko klarifikasi yang sudah diketahui, kirimkan kepada kami jenis produk, basis bahan, jendela proses, tahap filtrasi, dan format kemasan.
Request a quote dan Enzyone akan merespons dengan rekomendasi enzim praktis untuk lingkungan co-packing Anda.