Remplissage à froid, remplissage à chaud, pasteurisation en tunnel et limpidité : questions de procédé à poser avant le passage à l’échelle
Pour un conditionneur de boissons à façon, le passage à l’échelle ne consiste pas simplement à produire un lot plus grand. C’est la rencontre entre formulation, cuves, chaleur, filtration, cadence de ligne, fenêtres de changement de format et attentes client.
Une boisson qui paraît stable dans un échantillon de paillasse peut se comporter différemment lorsqu’elle passe par une cuve à double enveloppe, une longue attente, une étape de pasteurisation, un filtre à feuilles sous pression ou une remplisseuse à grande vitesse. Le choix de l’enzyme compte, car une mauvaise adéquation procédé peut augmenter la viscosité, ralentir la filtration, créer des surprises de trouble ou contraindre les opérateurs à ajouter des temps d’attente alors que le planning est déjà serré.
Enzyone intervient comme fournisseur d’enzymes pour les conditionneurs de boissons à façon qui ont besoin d’un support procédé concret avant la première production. L’objectif n’est pas la nouveauté. L’objectif est de rendre les essais prévisibles, les transferts plus fluides et les surprises moins nombreuses à l’échelle industrielle.
Commencer par la méthode de remplissage, pas par la liste d’ingrédients
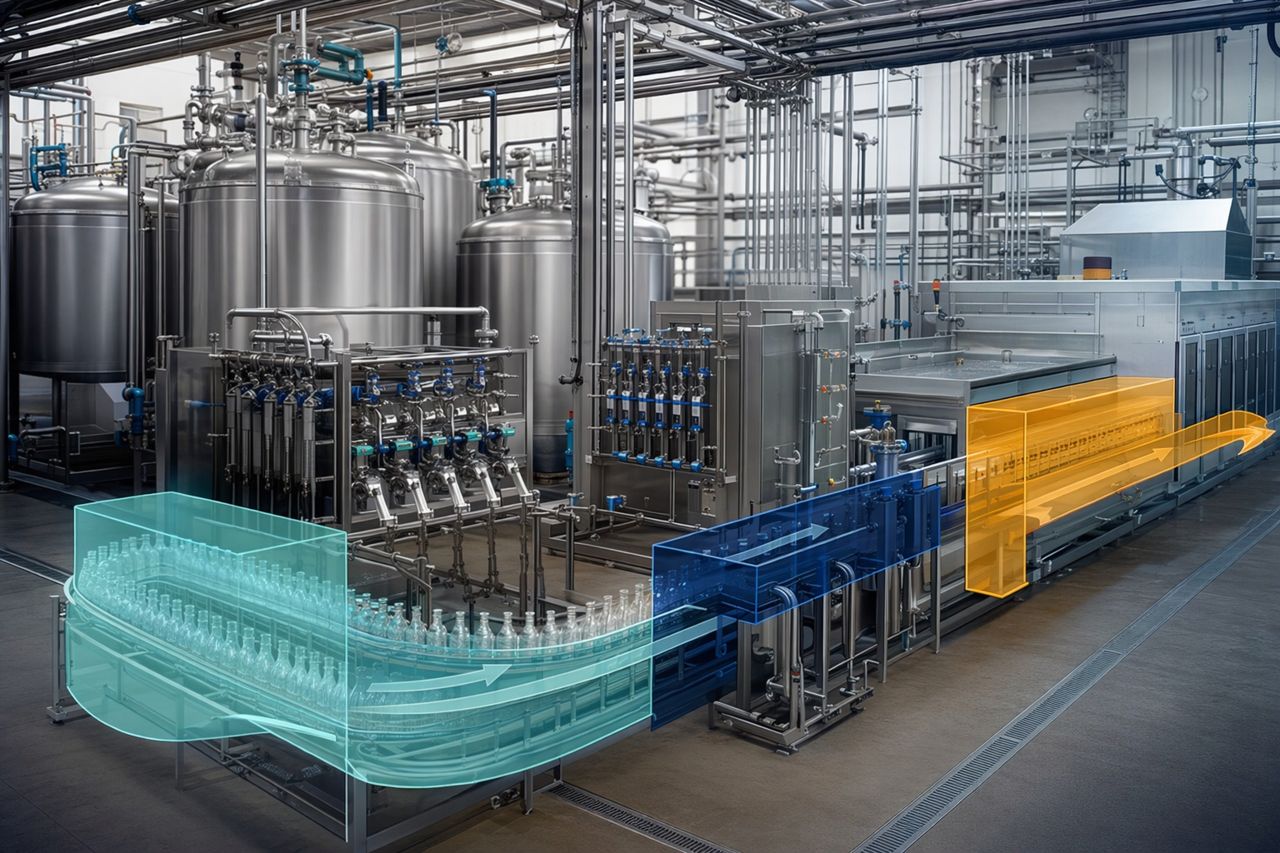
Avant de choisir une approche enzymatique, définissez le parcours thermique et la séquence de conditionnement. Le remplissage à froid, le remplissage à chaud et la pasteurisation en tunnel créent des contraintes différentes pour le moment d’application de l’enzyme, les attentes d’inactivation, la maîtrise du trouble et la gestion du produit.
Questions pour le remplissage à froid
Les programmes de remplissage à froid font souvent apparaître les problèmes de procédé plus tôt, car il y a moins de correction thermique plus loin sur la ligne.
À demander :
- L’étape enzymatique aura-t-elle lieu avant le mélange, pendant la préparation du lot ou dans une étape de prétraitement dédiée ?
- Le produit est-il filtré avant le mélange final, après le mélange final, ou pas filtré du tout ?
- Quel est le temps de maintien minimal que les opérateurs peuvent sécuriser lors d’une journée de changement de format serrée ?
- Le produit contient-il des systèmes à base de fruits, botaniques, thé, céréales, édulcorants, gommes ou fibres susceptibles de modifier la viscosité ?
- Les contrôles microbiens, les systèmes conservateurs et les cibles de pH influenceront-ils la fenêtre procédé ?
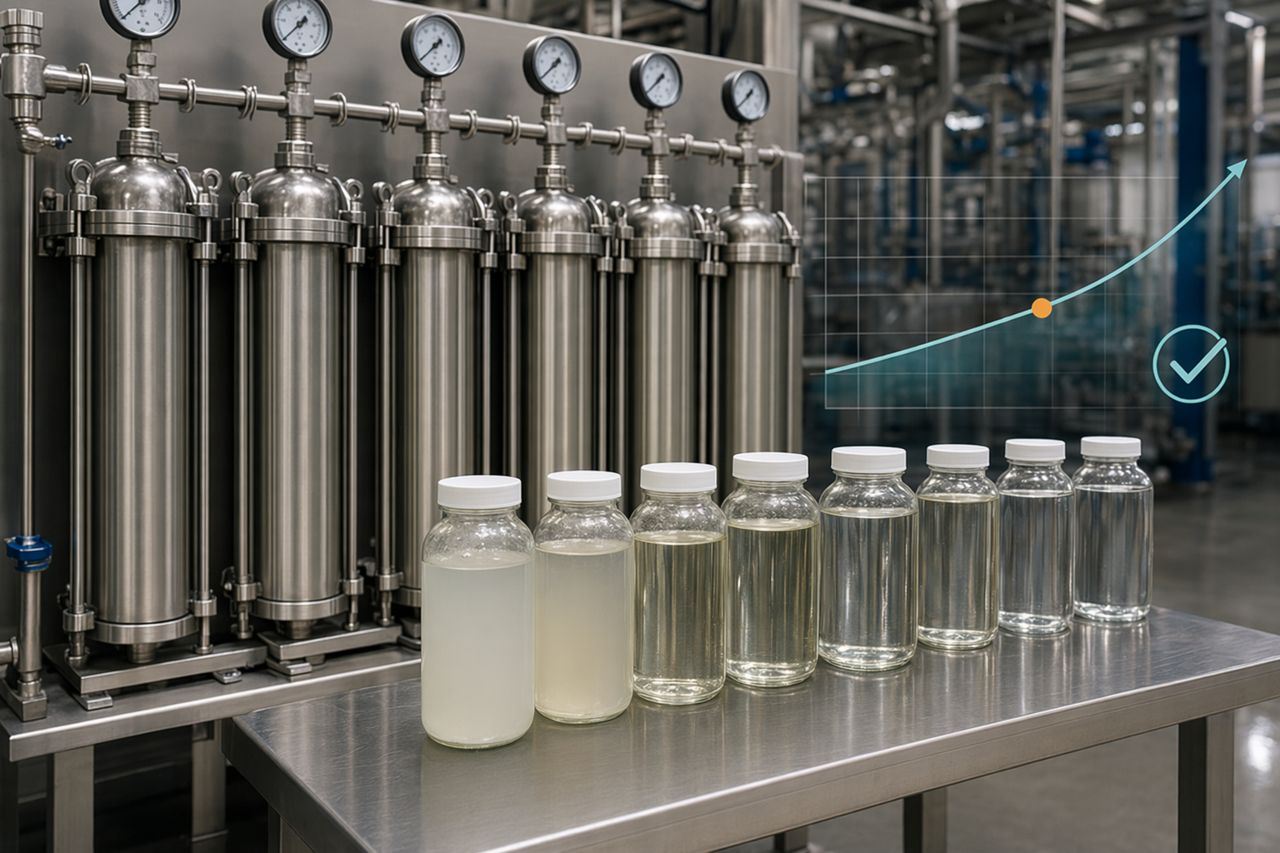
- Que signifie une limpidité acceptable : brillante, légèrement opalescente, trouble constant ou absence de sédiment visible ?
Le remplissage à froid ne pardonne pas un plan d’essai imprécis. Si l’étape enzymatique vise à réduire la viscosité, améliorer l’extraction, soutenir la clarification ou soulager la filtration, l’usine a besoin d’une fenêtre de traitement définie et d’un point d’arrêt clair.
Questions pour le remplissage à chaud
Le remplissage à chaud introduit une exposition thermique qui peut aider à mettre fin à l’action enzymatique, mais qui modifie aussi la couleur, l’arôme, le comportement particulaire et le risque de trouble.
À demander :
- À quel moment le produit atteint-il la température de remplissage à chaud, et combien de temps y reste-t-il ?
- L’action enzymatique est-elle attendue avant le chauffage, pendant la montée en température ou dans un flux d’ingrédient traité séparément ?
- La chaleur modifiera-t-elle le comportement de la pectine, de l’amidon, des protéines, des tanins ou des solides botaniques ?
- Le flux traité peut-il être vérifié avant d’entrer dans le mélange final ?
- Le procédé permet-il un temps de maintien contrôlé, ou la préparation des lots est-elle pilotée par la demande de la remplisseuse ?
- Le produit chaud passera-t-il par des tamis, crépines ou filtres déjà proches de leur capacité maximale ?
Pour le remplissage à chaud, la décision enzymatique doit être liée au comportement réel en cuve. Si le produit s’épaissit pendant la montée en température ou développe un trouble après refroidissement, le problème ne sera pas forcément résolu en ajoutant du temps côté remplisseuse.
Questions pour la pasteurisation en tunnel
La pasteurisation en tunnel ajoute un autre type de contrainte : le produit conditionné subit un profil thermique après fermeture. Cela peut révéler un trouble, une floculation, une formation d’anneau, un sédiment ou une instabilité de couleur qui n’étaient pas évidents en cuve de produit clair.
À demander :
- Le traitement enzymatique est-il terminé avant le remplissage, ou des effets résiduels de procédé pourraient-ils se poursuivre pendant le conditionnement en emballage ?
- Le produit contient-il des solides de jus, des polyphénols de thé, des protéines végétales, des céréales ou des hydrocolloïdes susceptibles de réagir à la chaleur du tunnel ?
- L’emballage cible est-il en verre, en canette, en PET ou dans un autre format présentant un comportement de transfert thermique différent ?
- Des contrôles après tunnel sont-ils intégrés au plan d’essai à des moments réalistes ?
- Les opérateurs évaluent-ils uniquement l’aspect immédiat, ou aussi le comportement le lendemain et sur échantillons conservés ?
- Un problème de trouble déclenchera-t-il une reprise, une mise en attente avec libération, une déviation client ou une destruction complète ?
La validation en tunnel doit inclure plus qu’un simple coup d’œil à la première palette. Intégrez les contrôles de limpidité et de sédiments dans le dossier de lot et le plan d’approbation client.
La limpidité est un résultat de procédé, pas un adjectif de laboratoire
En conditionnement à façon, la limpidité doit être traduite en termes opérationnels. Un client peut dire « limpide », mais l’usine doit savoir si cela signifie :
- Faible turbidité dans un emballage et des conditions d’éclairage définis
- Absence de trouble visible après pasteurisation
- Absence de solides décantés après stockage
- Absence d’anneau au col ou de dépôt au fond
- Aspect constant d’un lot à l’autre
- Profil de pression de filtration acceptable pendant la production
Les enzymes peuvent soutenir la limpidité en ciblant des contributeurs spécifiques comme la pectine, l’amidon, les matériaux de paroi cellulaire végétale ou d’autres solides générateurs de viscosité. Mais l’enzyme n’est qu’une partie du système. Le pH, la température, le temps de contact, la variabilité des ingrédients, le cisaillement, les médias filtrants et les étapes thermiques façonnent tous le résultat.
La question pratique n’est pas « Cette enzyme va-t-elle clarifier ? ». La meilleure question est : « Dans le planning, les cuves, le parcours thermique et la configuration de filtration de cette usine, cette enzyme peut-elle produire un résultat de limpidité maîtrisable ? »
La maîtrise de la viscosité protège la cadence de ligne
Les problèmes de viscosité ne restent pas en salle de préparation. Ils se manifestent par des transferts lents, une sollicitation des pompes, des poids de remplissage irréguliers, de longs cycles de filtration, de la mousse et des fenêtres de changement de format manquées.
Avant le passage à l’échelle, demandez :
- Quelle est la cible de viscosité à la température de préparation du lot et à la température de remplissage ?
- La viscosité augmente-t-elle pendant l’attente, la montée en température, le refroidissement ou le stockage ?
- La formulation est-elle sensible à la purée de fruits, aux extraits botaniques, aux ingrédients contenant de l’amidon, aux fibres solubles ou aux gommes ?
- L’étape enzymatique peut-elle réduire la charge avant filtration ou mélange final ?
- Quel est le point de décision pour prolonger le temps de traitement plutôt que libérer vers l’étape suivante ?
- Qui prend la décision : AQ, responsable de préparation, responsable production ou contact technique client ?
Un bon plan de passage à l’échelle donne aux opérateurs un arbre de décision utilisable. Si la cuve n’est pas prête, ils doivent savoir s’il faut maintenir, chauffer, filtrer, poursuivre le mélange ou arrêter.
Le soulagement de la filtration doit être mesuré à la vitesse de l’usine
Un échantillon de paillasse peut sembler propre et malgré tout colmater un filtre. L’usine doit savoir ce qui se passe lorsque le lot traité atteint le débit de production.
Intégrez ces questions de filtration dans l’essai :
- Quelle étape de filtration constitue le véritable goulot d’étranglement ?
- Le problème est-il une montée en pression, un faible débit, un changement prématuré de média ou une mauvaise limpidité après filtration ?
- Le traitement enzymatique intervient-il suffisamment en amont pour réduire la charge sur le filtre ?
- Les solides décantent-ils dans la cuve avant le début de la filtration ?
- Le premier tiers du lot se comporte-t-il différemment du dernier tiers ?
- Les observations de filtration sont-elles consignées dans le dossier de fabrication, et pas seulement discutées après le poste ?
Pour les conditionneurs à façon, le soulagement de la filtration a de la valeur lorsqu’il préserve la discipline du planning. Le gain n’est pas un échantillon plus joli. Le gain, ce sont moins d’interventions en cours de production, un débit plus prévisible et une communication client plus claire.
La conception de l’essai doit correspondre à une vraie journée d’usine
Les essais de passage à l’échelle échouent souvent parce qu’ils sont conçus comme des démonstrations plutôt que comme des événements de production. Un conditionneur à façon a besoin d’un plan compatible avec les fenêtres de sanitation, la main-d’œuvre, les utilités, la libération AQ et la présence client.
Un essai enzymatique rigoureux doit définir :
- Le lot d’ingrédient et l’état de prétraitement
- La cuve utilisée et la taille réelle du lot
- Le point d’ajout et l’approche de mélange
- Le pH cible et la plage de température de fonctionnement
- Le temps de maintien protégé et le temps de maintien maximal
- L’étape thermique, si elle est utilisée
- La séquence de filtration et les médias
- La méthode de remplissage et le type d’emballage
- Les échantillons prélevés à des points précis du procédé
- Les contrôles visuels après remplissage, après exposition thermique, le lendemain et aux intervalles prévus sur échantillons conservés
- Les critères d’acceptation convenus avant le début de l’essai
Le meilleur plan d’essai élimine l’improvisation. Il donne à la préparation, à l’AQ, à la maintenance et au client la même feuille de route.
La documentation compte lorsque le client demande des preuves
Les conditionneurs à façon sont souvent le pont technique entre les attentes du propriétaire de marque et la réalité de l’usine. Lorsque le traitement enzymatique fait partie de la solution, la documentation doit être prête avant que la pression de production ne monte.
Demandez à votre fournisseur d’enzymes :
- L’identité du produit et l’usage procédé prévu
- Les recommandations de manipulation et de stockage
- Le support de traçabilité des lots
- La documentation de sécurité
- La documentation relative aux allergènes et aux positionnements alimentaires, le cas échéant
- Le support par pays ou par marché, le cas échéant
- Les attentes en matière de notification de changement
- Des notes de procédé pratiques pour le type de boisson prévu
Ce n’est pas de la paperasse pour la paperasse. Cela aide l’AQ à répondre aux questions client, soutient la revue de lot et réduit les retards avant le lancement commercial.
L’ordre du jour de la réunion avant passage à l’échelle
Avant le premier essai en usine, regroupez ces questions sur une page :
- Quel problème cherchons-nous à résoudre : trouble, viscosité, charge de filtration, extraction, sédiment ou constance ?
- Quelle méthode de remplissage sera utilisée : remplissage à froid, remplissage à chaud ou pasteurisation en tunnel ?
- Où se situe l’étape enzymatique dans la cartographie du procédé ?
- Quel comportement en cuve les opérateurs anticipent-ils pendant l’attente, le transfert, le chauffage et la filtration ?
- À quoi ressemble un résultat conforme ou non conforme à la remplisseuse et après stockage ?
- Quelles données seront collectées pendant la production ?
- Qui peut approuver un ajustement de procédé pendant l’essai ?
- Quelle documentation doit être disponible avant la validation client ?
Si ces réponses ne sont pas claires, l’essai n’est pas prêt.
Comment Enzyone accompagne les conditionneurs de boissons à façon
Enzyone fournit des solutions enzymatiques aux conditionneurs à façon qui ont besoin d’une adéquation procédé, et non d’une réponse générique de catalogue. Nous aidons les équipes à relier le choix de l’enzyme à la séquence de préparation, à la discipline des temps de maintien, à l’exposition thermique, à la pression de filtration, aux cibles de trouble et aux exigences documentaires.
Le support typique comprend :
- Une sélection d’enzymes alignée sur la matrice de boisson et la méthode de remplissage
- Une planification d’essais adaptée aux conditions réelles de l’usine
- Des notes de procédé utilisables par les opérateurs pendant la préparation
- Des questions de passage à l’échelle pour aligner client et AQ
- Un support documentaire pour la préparation commerciale
- Un support de devis pour les programmes multi-SKU et les productions répétées
Si votre prochain lancement de boisson dépend de la limpidité, du soulagement de la filtration, du contrôle de la viscosité ou d’un comportement plus maîtrisé au passage à l’échelle, partagez la cartographie du procédé dès le début.
Demander un devis à Enzyone et indiquez le type de boisson, la méthode de remplissage, la taille de lot, l’étape de filtration et le problème à résoudre.