Tank-Turnover-Rechnung für Getränke-Co-Packer: Versteckte Kosten durch langsames Absetzen und Filterverblockung
Für einen Lohnabfüller in der Getränkeproduktion ist Tankzeit nicht einfach nur Lagerzeit. Sie ist Planungswährung.
Eine Charge, die sich langsam absetzt, die Filterstrecke stark belastet oder nach dem Abkühlen wieder Trübung zeigt, kann Edelstahlkapazität blockieren, während die nächste SKU wartet. Die sichtbaren Kosten erscheinen vielleicht als zusätzliche Filtermedien oder eine weitere Kontrolle durch das Bedienpersonal. Die tatsächlichen Kosten sind meist höher: verpasste Umrüstfenster, verkürzte CIP-Zeit, Überstunden, neu geplante Verpackungsläufe und ein unangenehmer Anruf beim Markenkunden.
Enzyone liefert Enzymlösungen für Getränke-Co-Packer, die ein besser vorhersehbares Tankverhalten über Tees, Saftmischungen, funktionelle Getränke, botanische Extrakte, Konzentrate und Multi-SKU-Produktionspläne hinweg benötigen. Das Ziel ist kein Labordetail. Das Ziel ist ein saubererer Prozessfluss: schnellere Klärung, geringerer Viskositätsdruck, weniger Filterverblockung und eine Charge, die termingerecht freigegeben wird.
Das Co-Packer-Problem: Der Tank ist verplant, bevor sich die Charge prozessstabil verhält
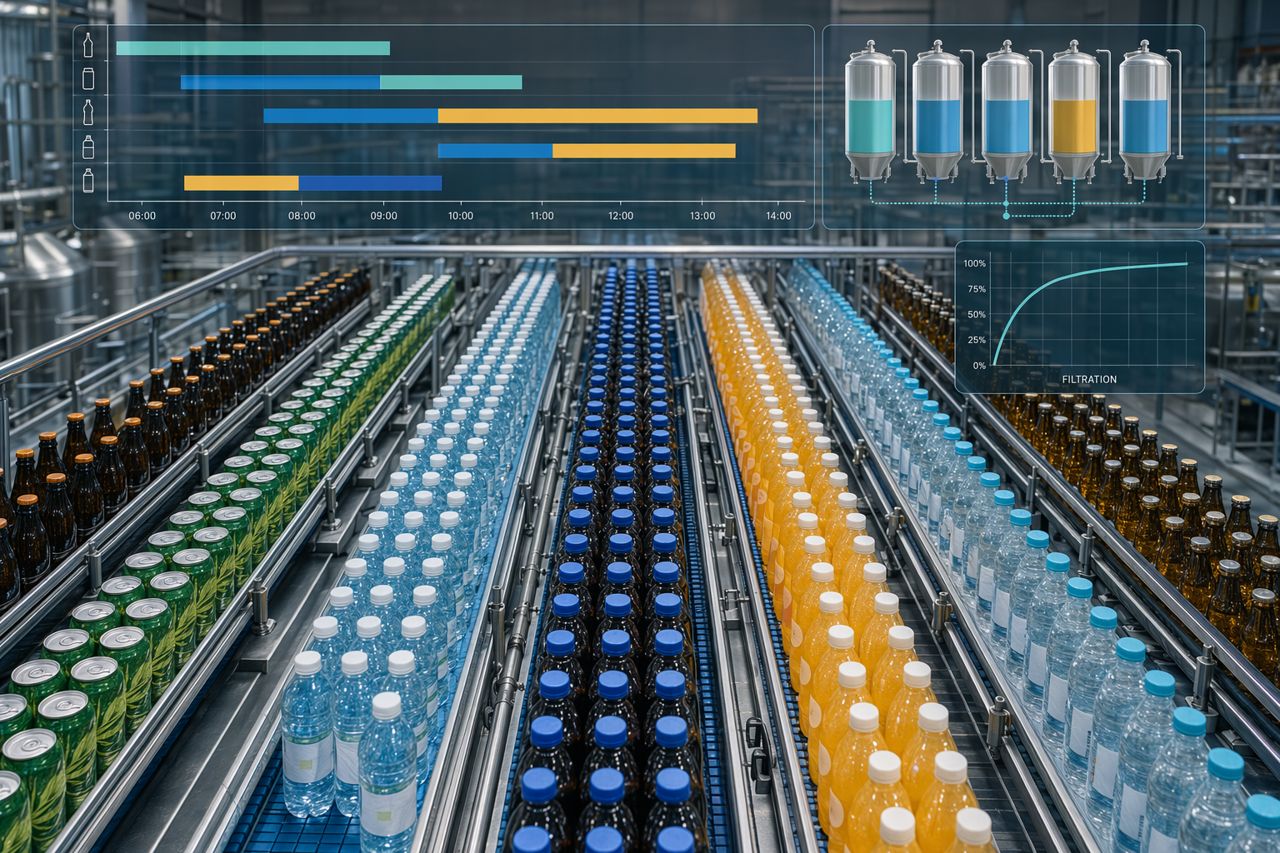
In einem Ein-Marken-Werk ist eine langsame Charge ein Produktionsproblem. In einem Co-Packing-Werk wird daraus ein Planungsproblem über mehrere Kunden hinweg.
Eine typische Woche kann Folgendes umfassen:
- Gebrühter Tee am Morgen
- Saftmischung nach Allergen- oder Geschmacksumstellung
- Funktionelles Getränk mit Hydrokolloiden, Ballaststoffen, Botanicals oder pflanzlichen Feststoffen
- Säurearmes oder angesäuertes Produkt mit engen Dokumentationsanforderungen
- Verdünnung von Konzentrat vor einem Verpackungslauf
- Versuchscharge, eingeschoben zwischen kommerzielle Kampagnen
Wenn ein Tank nicht klar wird oder Feststoffe in die Filterstrecke drückt, pausiert der Produktionsplan nicht einfach sauber. Die nachgelagerte Linie ist möglicherweise bereits besetzt. Verpackungsmaterial kann schon bereitstehen. Das nächste Ansatzteam wartet eventuell auf einen freien Behälter. CIP kann komprimiert werden – und komprimiertes CIP ist der Punkt, an dem Prozessdisziplin zu erodieren beginnt.
Deshalb ist Tank-Turnover-Rechnung relevant.
Die versteckten Kosten bestehen nicht nur aus Filtermedien
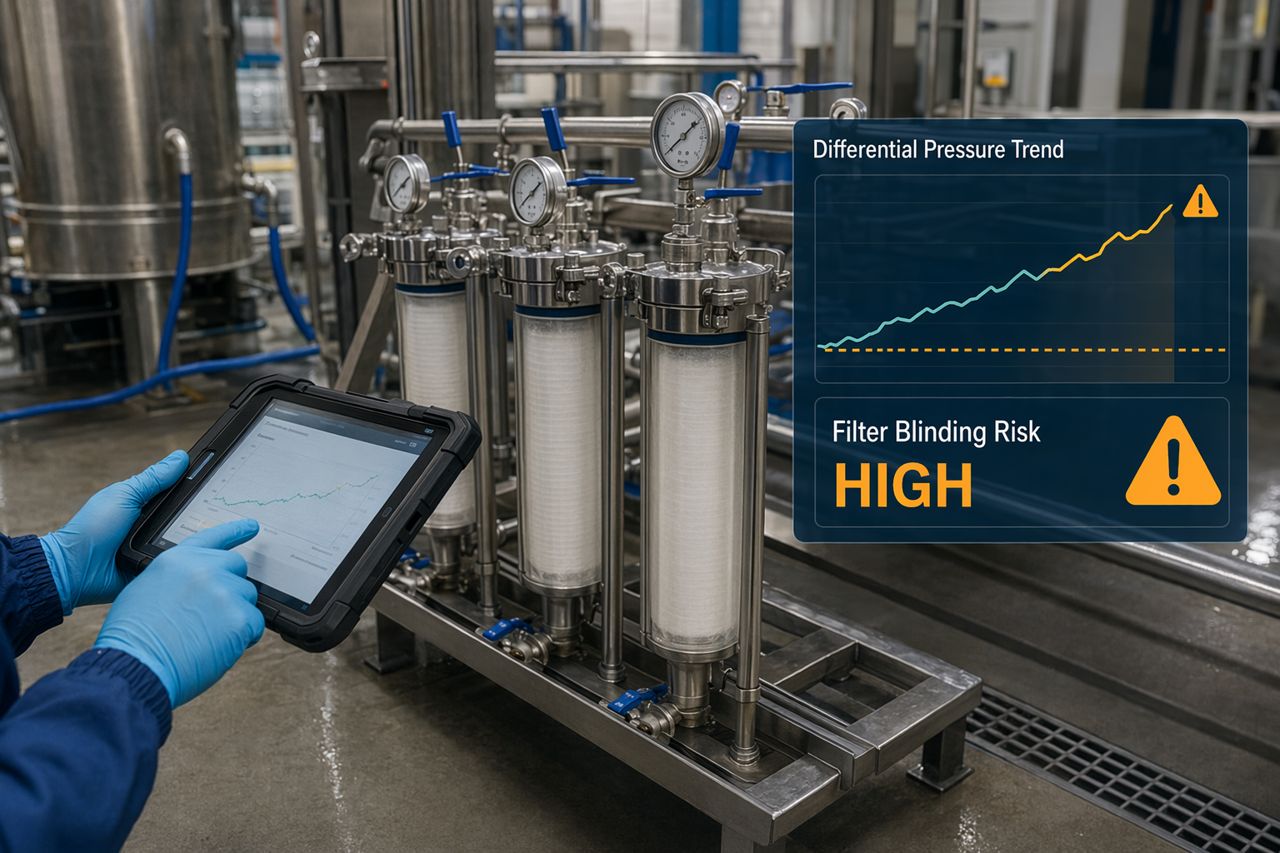
Filterverblockung ist leicht zu erkennen. Der Differenzdruck steigt. Der Durchfluss sinkt. Der Verbrauch an Medien nimmt zu. Bediener greifen ein. Die Charge dauert länger.
Doch die größeren Kosten liegen häufig außerhalb des Filtrationsskids.
Kostenkategorien, die Betriebsleiter einbeziehen sollten
1. Überschreitung der Tankbelegung
Jede zusätzliche Stunde im Tank reduziert die verfügbare Kapazität für die nächste SKU.
2. Unterversorgung der Verpackungslinie
Wenn der Füller auf geklärtes Produkt wartet, zahlt das Werk für Personal, Energie und Linienzeit ohne verkaufsfähigen Output.
3. Komprimierte Umrüstung
Eine spät freigegebene Charge kann Reinigung, Geschmacksumstellung, Allergenmaßnahmen und Dokumentation in ein engeres Zeitfenster drängen.
4. Filterverbrauchsmaterialien und Entsorgung
Verblockte Filter kosten nicht nur den Einkaufspreis. Sie verursachen zusätzliche Handhabung, Entsorgung und Wechselzeit.
5. Qualitätswartezeit
Trübungsdrift, instabiles Pulpeverhalten oder suspendierte Feststoffe können die Qualitätsprüfung verlängern und die Freigabe verzögern.
6. Planungsglaubwürdigkeit
Für einen Co-Packer ist Zuverlässigkeit Teil des Produkts. Wiederholt verspätete Freigaben schwächen das Vertrauen der Kunden.
Eine praxisnahe Formel für den Tank-Turnover
Sie benötigen kein komplexes Modell, um die Kosten sichtbar zu machen. Beginnen Sie mit einer Arbeitskalkulation, auf die sich Operations- und Finanzteam einigen können.
Kosten einer langsamen Charge =
  verzögerte Tankstunden × Vollkosten pro Tankstunde
+ verzögerte Linienstunden × Vollkosten der Verpackungslinie
+ zusätzlicher Arbeitsaufwand und Überstunden
+ zusätzliche Filterverbrauchsmaterialien
+ zusätzliches Abfall- und Nacharbeitsrisiko
+ Kosten für Kundenservice oder Planungswiederherstellung
Entscheidend ist, werksspezifische Zahlen zu verwenden. Eine kleine Verzögerung in einer Woche mit vielen SKUs kann teurer sein als eine längere Verzögerung bei freien Kapazitäten.
Beispiel: Wenn eine Klärungsverzögerung zum Planungsproblem wird
Eine botanische Getränkemischung soll innerhalb einer Schicht klären und filtriert werden. Stattdessen bleiben suspendierte Feststoffe aktiv, die Viskosität bleibt hoch und die erste Filterstufe verblockt früh.
Das Werk verlängert die Haltezeit, tauscht Medien, reduziert die Zulaufrate und verschiebt die Verpackung in die nächste Schicht. Nun verliert die nächste SKU ihren Tankslot. CIP wird nach hinten verlegt. Die Linie ist besetzt, aber unterversorgt. Die Qualitätssicherung muss ein Produkt prüfen, das sich anders verhalten hat als im letzten Lauf.
Die Rechnung für Filtermedien ist in diesem Ereignis möglicherweise die kleinste Zahl.
Wo Enzymprogramme operativen Wert schaffen
Für Getränke-Co-Packer sollte die Enzymauswahl an das Prozessverhalten gekoppelt sein, das den Durchsatz beeinträchtigt.
Entlastung beim Absetzen
Bestimmte Getränkematrices halten feines suspendiertes Material, Trübungsmittel, Fruchtfeststoffe, Stärkerückstände oder pflanzliche Zellwandfragmente so in Schwebe, dass die Tankfreigabe verlangsamt wird. Ein Enzymprogramm kann helfen, spezifische strukturgebende Bestandteile abzubauen, sodass sich Feststoffe besser vorhersagbar abtrennen.
Entlastung der Filtration
Filterverblockung entsteht häufig durch eine Kombination aus feinen Partikeln, kolloidalem Material, löslichen Ballaststoffen, Stärkeverschleppung, pektinähnlicher Struktur oder klebriger botanischer Belastung. Der richtige enzymatische Ansatz kann die Belastung reduzieren, bevor sie den Filter erreicht.
Viskositätsmanagement
Hohe Viskosität verlangsamt nicht nur das Pumpen. Sie kann auch Mischen, Wärmeübertragung, Filterflux und Füllverhalten beeinflussen. Eine Enzymbehandlung kann helfen, die Charge in ein besser beherrschbares Prozessfenster zu bringen, ohne eine Rezepturänderung zu erzwingen.
Trübungskontrolle
Manche Trübung ist gewünscht. Manche Trübung ist ein instabiles Prozessrisiko. Enzyme können helfen, unerwünschte Trübungstreiber zu reduzieren und gleichzeitig das vom Markeninhaber definierte sensorische Ziel zu erhalten.
Sicherheit beim Produktwechsel
In einem Multi-SKU-Werk ist das beste Prozesshilfsmittel eines, das das Team dokumentieren, wiederholen, ausspülen und zuverlässig einplanen kann. Enzymprogramme sollten zur Ansatzreihenfolge, zu Haltezeiten, Temperaturfenstern, Filtrationsaufbau und QA-Dokumentationserwartungen des Werks passen.
Was während eines Enzymversuchs gemessen werden sollte
Ein Versuch beim Co-Packer sollte auf Betriebsdaten basieren, nicht auf Neuigkeitswert.
Erfassen Sie die Kennzahlen, die darüber entscheiden, ob das Programm einen Platz in der Produktion verdient:
- Zeit von der Enzymzugabe bis zum filtrationsbereiten Zustand
- Tankhaltezeit im Vergleich zur aktuellen Baseline
- Filterlaufzeit bis zum ersten Eingriff
- Differenzdruckverlauf über die Filterstrecke
- Stabilität der Durchflussrate während der Filtration
- Trübungs- oder Hazeverlauf an definierten Prozesskontrollpunkten
- Viskositäts- oder Pumpbarkeitsverlauf, wo relevant
- Sensorische Prüfung des Fertigprodukts gegen den Kundenstandard
- CIP-Beobachtungen nach der behandelten Charge
- Erforderliche Bedienereingriffe
- Klarheit und Wiederholbarkeit des Chargenprotokolls
Der Versuch sollte eine Frage aus der Produktion beantworten: Erleichtert dies die Freigabe der Charge, ohne ein neues Problem zu schaffen?
Versuchsdesign für den Zeitplan eines Co-Packers
Ein nützlicher Versuch respektiert die Realität der Lohnfertigung.
Beginnen Sie mit dem schlimmsten reproduzierbaren Schmerzpunkt
Starten Sie nicht mit dem einfachsten Produkt. Wählen Sie eine SKU-Familie, die wiederholt Filtrationsverlangsamung, verzögertes Absetzen, Trübungswartezeiten oder Tanküberschreitungen verursacht.
Halten Sie den Versuch klar begrenzt
Definieren Sie Chargenphase, Dosierpunkt, Mischzeit, Temperaturbereich, Haltefenster, Filtrationsziel und Freigabekriterien, bevor der Lauf beginnt.
Schützen Sie die Kundenspezifikation
Das Enzymprogramm muss das Fertigproduktziel des Markeninhabers unterstützen. Dazu gehören Farbe, Klarheit oder beabsichtigte Trübung, Mundgefühl, Geschmacksprofil, Kennzeichnungsanforderungen und Haltbarkeitserwartungen.
Dokumentieren Sie Beobachtungen des Bedienpersonals
Bediener sehen den Nutzen oft zuerst: saubereres Verhalten am Tankboden, weniger Druckspitzen, einfachere Transfers, stabilerer Durchfluss oder weniger Filterwechsel. Erfassen Sie diese Beobachtungen mit Zeitstempeln.
Vergleichen Sie mit der jüngsten Produktionshistorie
Ein Versuch ist hilfreich. Ein Versuch, der mit den letzten drei bis fünf ähnlichen Chargen verglichen wird, ist besser.
Wann eine Enzymbehandlung bewertet werden sollte
Ziehen Sie ein Enzymprogramm in Betracht, wenn Ihr Werk eines der folgenden Anzeichen beobachtet:
- Klärungshaltezeiten, die länger werden, als der Zeitplan erlaubt
- Filterverblockung, die je nach Fruchtlos, Teeextraktion, botanischer Quelle oder Ballaststoffgehalt variiert
- Viskositätsschwankungen, die Pumpen oder Filtration verlangsamen
- Instabile Trübung, die Qualitätswartezeiten verursacht
- Tankböden, die sich von Lauf zu Lauf unterschiedlich verhalten
- Wiederholte Medienwechsel in derselben SKU-Familie
- Verpackungslinien, die auf Produktfreigabe warten
- Versuchsprodukte, die im Labor beherrschbar wirken, aber das Werk belasten
Was Enzyone in das Gespräch einbringt
Enzyone ist ein Enzymlieferant für Getränke-Co-Packer, die praktische Formulierungsunterstützung, Versuchssystematik und produktionstaugliche Empfehlungen benötigen.
Wir konzentrieren uns darauf, wie sich die Charge in Ihrem Werk verhält:
- Wo das Enzym in den Prozess eingebracht werden sollte
- Welches Prozessfenster realistisch ist
- Worauf Bediener während des Laufs achten sollten
- Wie behandelte und unbehandelte Chargen verglichen werden können
- Wie der Prozess für Wiederholbarkeit dokumentiert wird
- Wie Filtrations- und Tank-Turnover-Reibung reduziert werden kann, ohne den SKU-Kalender zu stören
Kein Werk braucht vage Enzymversprechen. Ein Co-Packer braucht einen saubereren Laufplan, einen messbaren Versuch und weniger Überraschungen am Filtrationsskid.
Angebot anfordern
Wenn langsames Absetzen, Trübungsdrift, Viskosität oder Filterverblockung in Ihrem Getränke-Co-Packing-Betrieb Tankzeit kosten, senden Sie uns den SKU-Typ, den aktuellen Prozessablauf, den Filtrationsaufbau und den Engpass, den Sie lösen möchten.
Fordern Sie ein Angebot über das Formular auf der Website an