Calcul de rotation des cuves pour les co-conditionneurs de boissons : les coûts cachés de la décantation lente et du colmatage des filtres
Pour un co-conditionneur de boissons, le temps passé en cuve n’est pas seulement du temps de stockage. C’est une ressource de planification.
Un lot qui décante lentement, passe difficilement dans le train de filtration ou redevient trouble après refroidissement peut immobiliser l’inox pendant que la référence suivante attend. Le coût visible peut sembler se limiter à des médias filtrants supplémentaires ou à un contrôle opérateur de plus. Le coût réel est généralement plus élevé : fenêtres de changement de série manquées, temps de NEP/CIP comprimé, heures supplémentaires, conditionnement replanifié et appel délicat au client de la marque.
Enzyone fournit des solutions enzymatiques aux co-conditionneurs de boissons qui ont besoin d’un comportement de cuve plus prévisible pour les thés, les mélanges de jus, les boissons fonctionnelles, les extraits botaniques, les concentrés et les calendriers de production multi-références. L’objectif n’est pas un argument de laboratoire. L’objectif est un flux de procédé plus fluide : clarification plus rapide, pression liée à la viscosité plus faible, réduction du colmatage des filtres et libération du lot dans les délais.
Le problème du co-conditionneur : la cuve est réservée avant que le lot ne se comporte comme prévu
Dans une usine mono-marque, un lot lent est un problème de production. Dans une usine de co-packing, cela devient un problème de planification impliquant plusieurs clients.
Une semaine type peut enchaîner :
- Thé infusé le matin
- Mélange de jus après un changement d’allergène ou d’arôme
- Boisson fonctionnelle avec gommes, fibres, botaniques ou solides végétaux
- Produit faiblement acide ou acidifié nécessitant une documentation stricte
- Dilution de concentré avant une campagne de conditionnement
- Lot d’essai intercalé entre des campagnes commerciales
Lorsqu’une cuve refuse de se clarifier ou envoie des solides dans le train de filtration, le planning ne s’arrête pas proprement. La ligne en aval peut déjà être dotée en personnel. Les matériaux de conditionnement peuvent déjà être préparés. L’équipe de fabrication suivante peut attendre une cuve vide. Le NEP/CIP peut être comprimé, et c’est dans ces périodes de nettoyage comprimées que la rigueur commence à s’éroder.
C’est pourquoi le calcul de rotation des cuves est important.
Le coût caché ne se limite pas aux médias filtrants
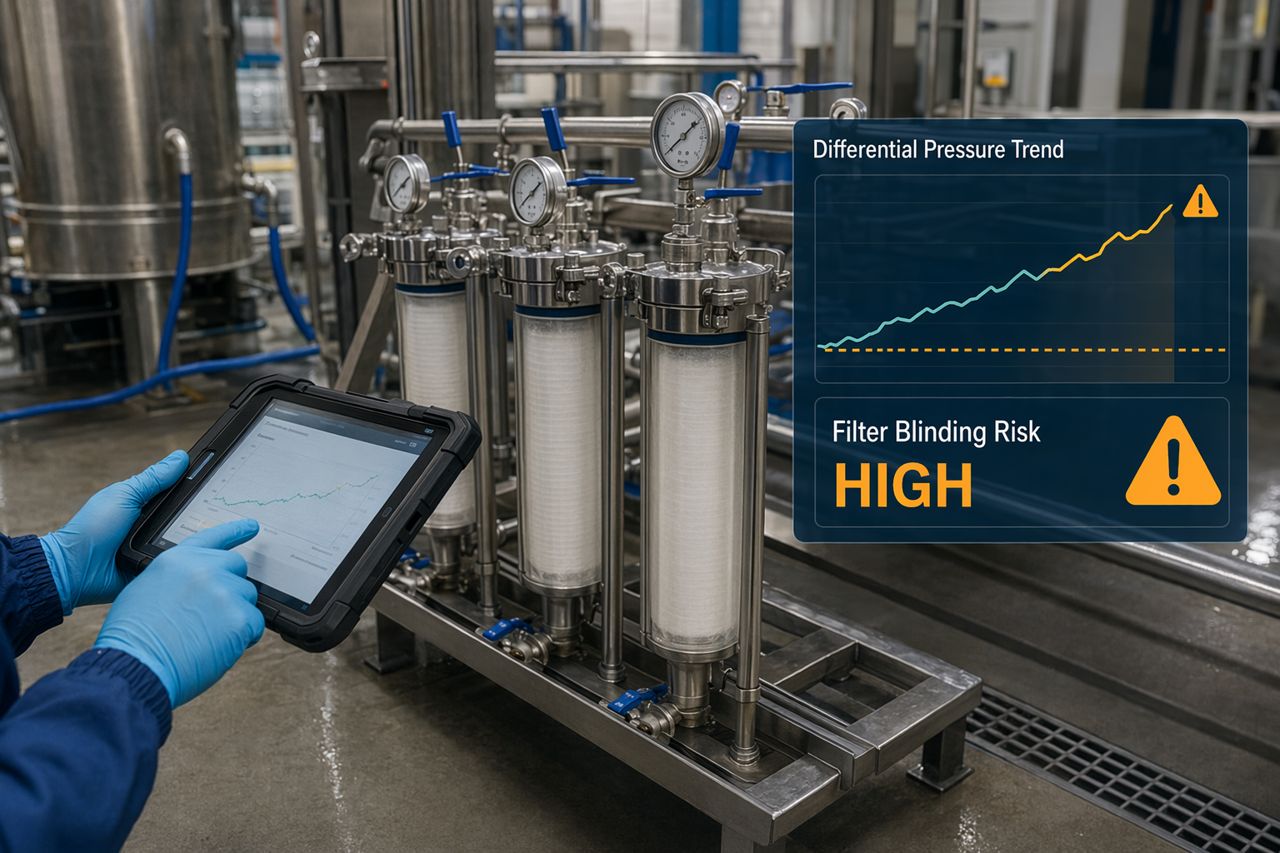
Le colmatage des filtres est facile à voir. La pression différentielle augmente. Le débit chute. La consommation de médias augmente. Les opérateurs interviennent. Le lot prend plus de temps.
Mais le coût le plus important se situe souvent en dehors du skid de filtration.
Catégories de coûts à intégrer par les responsables d’usine
1. Dépassement du temps d’occupation de la cuve
Chaque heure supplémentaire en cuve réduit la capacité disponible pour la référence suivante.
2. Sous-alimentation de la ligne de conditionnement
Si la remplisseuse attend un produit clarifié, l’usine paie de la main-d’œuvre, des utilités et du temps de ligne sans production vendable.
3. Compression des changements de série
Un lot libéré en retard peut repousser le nettoyage, le changement d’arôme, les contrôles allergènes et la documentation dans une fenêtre plus étroite.
4. Consommables de filtration et élimination
Les filtres colmatés ne coûtent pas seulement leur prix d’achat. Ils ajoutent de la manutention, de l’élimination et du temps de remplacement.
5. Temps de blocage qualité
La dérive du trouble, un comportement instable de la pulpe ou des solides en suspension peuvent prolonger la revue qualité et retarder la libération.
6. Crédibilité du planning
Pour un co-conditionneur, la fiabilité fait partie du produit. Des libérations répétées en retard fragilisent la confiance des clients.
Une formule pratique pour calculer la rotation des cuves
Vous n’avez pas besoin d’un modèle complexe pour mettre le coût en évidence. Commencez par une estimation de travail sur laquelle vos équipes opérations et finance peuvent s’accorder.
Coût d’un lot lent =
  heures de cuve retardées × coût complet par heure de cuve
+ heures de ligne retardées × coût complet de la ligne de conditionnement
+ main-d’œuvre et heures supplémentaires ajoutées
+ consommables de filtration supplémentaires
+ risque accru de pertes et de retraitement
+ coût de service client ou de récupération du planning
L’essentiel est d’utiliser des chiffres propres à l’usine. Un court retard pendant une semaine à forte diversité de références peut coûter plus cher qu’un retard plus long en période de capacité disponible.
Exemple : quand un retard de clarification devient un problème de planning
Un mélange de boisson botanique doit se clarifier et se filtrer en une équipe. Au lieu de cela, les solides en suspension restent actifs, la viscosité demeure élevée et le premier étage de filtration se colmate tôt.
L’usine ajoute du temps de maintien, remplace les médias, réduit le débit d’alimentation et repousse le conditionnement à l’équipe suivante. La référence suivante perd alors son créneau de cuve. Le NEP/CIP est déplacé plus tard. La ligne est dotée en personnel mais sous-alimentée. La qualité doit examiner un produit qui s’est comporté différemment du dernier passage.
La facture des médias filtrants peut être le plus petit montant de l’événement.
Où les programmes enzymatiques créent de la valeur opérationnelle
Pour les co-conditionneurs de boissons, le choix des enzymes doit être lié au comportement de procédé qui pénalise le débit.
Soulagement de la décantation
Certaines matrices de boissons retiennent des matières fines en suspension, des agents de trouble, des solides de fruits, des résidus d’amidon ou des fragments de parois cellulaires végétales d’une manière qui ralentit la libération de la cuve. Un programme enzymatique peut aider à dégrader certains contributeurs structurels afin que les solides se séparent de façon plus prévisible.
Soulagement de la filtration
Le colmatage des filtres provient souvent d’une combinaison de particules fines, de matières colloïdales, de fibres solubles, d’entraînement d’amidon, de structures de type pectine ou de charge botanique gommeuse. La bonne approche enzymatique peut réduire la charge avant qu’elle n’atteigne le filtre.
Gestion de la viscosité
Une viscosité élevée ne ralentit pas seulement le pompage. Elle peut aussi affecter le mélange, le transfert thermique, le flux de filtration et le comportement au remplissage. Un traitement enzymatique peut aider à ramener le lot dans une fenêtre de transformation plus maîtrisable sans imposer une refonte de la recette.
Contrôle du trouble
Certains troubles sont recherchés. D’autres représentent un risque de procédé instable. Les enzymes peuvent aider à réduire les facteurs de trouble indésirables tout en préservant la cible sensorielle définie par le propriétaire de la marque.
Confiance lors des changements de série
Dans une usine multi-références, le meilleur auxiliaire technologique est celui que l’équipe peut documenter, répéter, rincer et intégrer au planning. Les programmes enzymatiques doivent s’adapter à l’ordre de fabrication de l’usine, aux temps de maintien, aux fenêtres de température, à la configuration de filtration et aux attentes documentaires de l’assurance qualité.
Ce qu’il faut mesurer lors d’un essai enzymatique
Un essai chez un co-conditionneur doit être construit autour de données opérationnelles, et non de la nouveauté.
Suivez les indicateurs qui déterminent si le programme mérite sa place en production :
- Temps entre l’ajout d’enzyme et l’état prêt pour filtration
- Temps de maintien en cuve par rapport à la référence actuelle
- Durée de filtration avant intervention
- Tendance de la pression différentielle sur le train de filtration
- Stabilité du débit pendant la filtration
- Tendance de la turbidité ou du trouble à des points de contrôle définis du procédé
- Tendance de la viscosité ou de l’aptitude au pompage, le cas échéant
- Contrôle sensoriel du produit fini par rapport au standard client
- Observations NEP/CIP après le lot traité
- Interventions opérateur requises
- Clarté et répétabilité du dossier de lot
L’essai doit répondre à une question de terrain : est-ce que cela facilite la libération du lot sans créer un nouveau problème ?
Conception d’un essai pour le planning d’un co-conditionneur
Un essai utile respecte la réalité de la fabrication sous contrat.
Commencer par le point de douleur répétable le plus critique
Ne commencez pas par le produit le plus simple. Choisissez une famille de références qui provoque régulièrement un ralentissement de filtration, un retard de décantation, un blocage pour trouble ou un dépassement du temps en cuve.
Délimiter clairement l’essai
Définissez l’étape du lot, le point de dosage, le temps de mélange, la plage de température, la fenêtre de maintien, la cible de filtration et les critères de libération avant le démarrage du passage.
Protéger la spécification client
Le programme enzymatique doit soutenir la cible du produit fini du propriétaire de la marque. Cela inclut la couleur, la limpidité ou le trouble recherché, la texture en bouche, le profil aromatique, les exigences d’étiquetage et les attentes de durée de conservation.
Documenter les observations des opérateurs
Les opérateurs voient souvent le gain en premier : comportement plus propre du fond de cuve, moins de pics de pression, transferts plus faciles, débit plus stable ou moins de changements de filtres. Consignez ces observations avec des horodatages.
Comparer avec l’historique récent de production
Un essai est utile. Un essai comparé aux trois à cinq derniers lots similaires est encore meilleur.
Quand évaluer un traitement enzymatique
Envisagez un programme enzymatique si votre usine observe l’un des phénomènes suivants :
- Temps de maintien pour clarification qui dépassent progressivement ce que le planning permet
- Colmatage des filtres qui varie selon le lot de fruits, l’extraction de thé, la source botanique ou le niveau de fibres
- Variations de viscosité qui ralentissent le pompage ou la filtration
- Instabilité du trouble entraînant des blocages qualité
- Fonds de cuve qui se comportent différemment d’un passage à l’autre
- Remplacements répétés de médias sur la même famille de références
- Lignes de conditionnement en attente de libération produit
- Produits d’essai qui semblent maîtrisables au laboratoire mais pénalisent l’usine
Ce que Enzyone apporte à la discussion
Enzyone est un fournisseur d’enzymes pour les co-conditionneurs de boissons qui ont besoin d’un accompagnement pratique en formulation, d’une discipline d’essai et de recommandations tenant compte de la production.
Nous nous concentrons sur la manière dont le lot se comporte dans votre usine :
- Où l’enzyme doit entrer dans le procédé
- Quelle fenêtre de procédé est réaliste
- Ce que les opérateurs doivent surveiller pendant le passage
- Comment comparer les lots traités et non traités
- Comment documenter le procédé pour assurer sa répétabilité
- Comment réduire les frictions liées à la filtration et à la rotation des cuves sans perturber le calendrier des références
Aucune usine n’a besoin de promesses enzymatiques vagues. Un co-conditionneur a besoin d’un plan de passage plus fluide, d’un essai mesurable et de moins de surprises au niveau du skid de filtration.
Demander un devis
Si la décantation lente, la dérive du trouble, la viscosité ou le colmatage des filtres coûtent du temps de cuve à votre activité de co-packing de boissons, envoyez-nous le type de référence, le flux de procédé actuel, la configuration de filtration et le goulot d’étranglement que vous souhaitez résoudre.