Cálculo de Rotatividade de Tanques para Co-Packers de Bebidas: Custos Ocultos da Sedimentação Lenta e do Cegamento de Filtros
Para um co-packer de bebidas por contrato, tempo de tanque não é apenas tempo de armazenamento. É moeda de programação.
Um lote que sedimenta lentamente, passa pesado pelo trem de filtração ou volta a apresentar turbidez após o resfriamento pode manter o aço inox ocupado enquanto o próximo SKU espera. O custo visível pode parecer apenas mais meio filtrante ou outra verificação do operador. O custo real geralmente é maior: janelas de troca perdidas, tempo de CIP pressionado, horas extras, envase remarcado e uma conversa desconfortável com o cliente da marca.
A Enzyone fornece soluções enzimáticas para co-packers de bebidas que precisam de comportamento de tanque mais previsível em chás, blends de sucos, bebidas funcionais, extratos botânicos, concentrados e calendários de produção com múltiplos SKUs. O objetivo não é um ponto de discussão de laboratório. O objetivo é um fluxo de processo mais limpo: clarificação mais rápida, menor pressão de viscosidade, redução do cegamento de filtros e um lote liberado dentro do cronograma.
O problema do co-packer: o tanque já está reservado antes de o lote se comportar
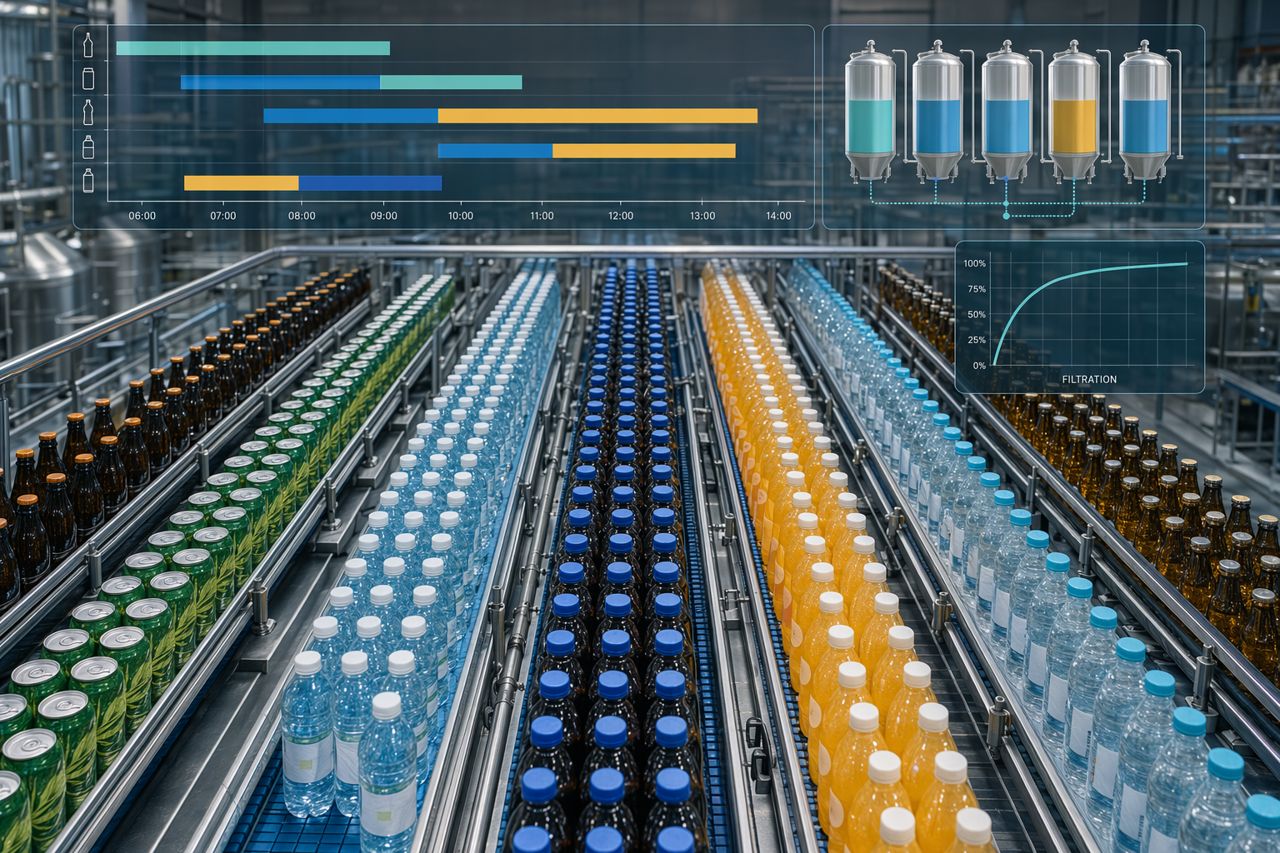
Em uma planta de marca única, um lote lento é um problema de produção. Em uma planta de co-packing, ele se torna um problema de programação que afeta vários clientes.
Uma semana típica pode empilhar:
- Chá preparado pela manhã
- Blend de suco após troca por alérgeno ou sabor
- Bebida funcional com gomas, fibras, botânicos ou sólidos vegetais
- Produto de baixa acidez ou acidificado que exige documentação rigorosa
- Diluição de concentrado antes de uma corrida de envase
- Lote de teste encaixado entre campanhas comerciais
Quando um tanque se recusa a clarificar ou empurra sólidos para o trem de filtração, a programação não pausa de forma organizada. A linha a jusante pode já estar com equipe alocada. Materiais de embalagem podem já estar posicionados. A próxima equipe de batelada pode estar esperando um vaso vazio. O CIP pode ser comprimido, e CIP comprimido é onde a disciplina começa a se desgastar.
É por isso que o cálculo de rotatividade de tanques importa.
O custo oculto não é apenas meio filtrante
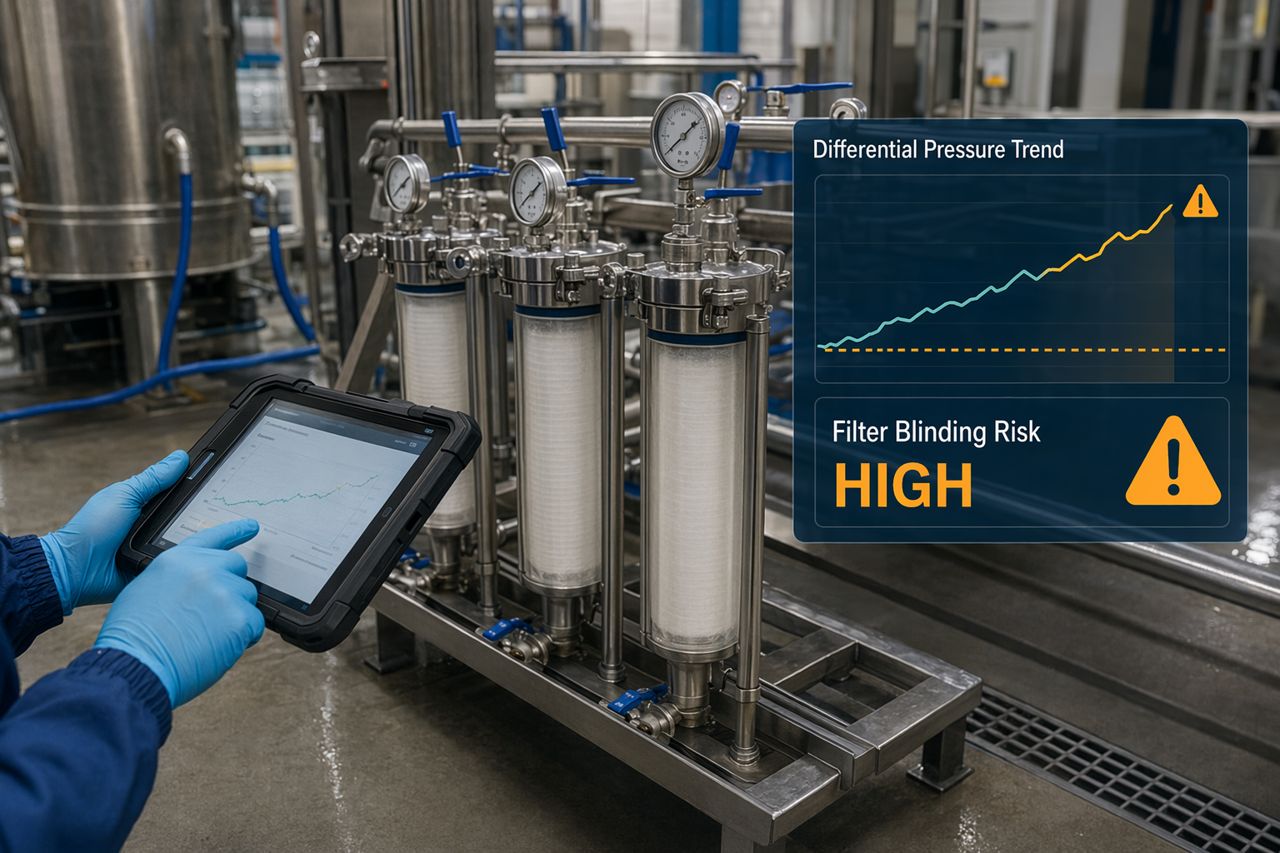
O cegamento de filtros é fácil de ver. A pressão diferencial sobe. A vazão cai. O consumo de meio filtrante aumenta. Operadores intervêm. O lote demora mais.
Mas o custo maior frequentemente está fora do skid de filtração.
Categorias de custo que gerentes de planta devem incluir
1. Excedente de ocupação do tanque
Cada hora extra no tanque reduz a capacidade disponível para o próximo SKU.
2. Falta de produto na linha de envase
Se a enchedora espera pelo produto clarificado, a planta paga por mão de obra, utilidades e tempo de linha sem produção vendável.
3. Compressão da troca
Um lote liberado com atraso pode empurrar limpeza, troca de sabor, controles de alérgenos e documentação para uma janela mais estreita.
4. Consumíveis de filtro e descarte
Filtros cegados não custam apenas o preço de compra. Eles acrescentam manuseio, descarte e tempo de troca.
5. Tempo de retenção pela qualidade
Variação de turbidez, comportamento instável de polpa ou sólidos suspensos podem prolongar a revisão da qualidade e atrasar a liberação.
6. Credibilidade da programação
Para um co-packer, confiabilidade faz parte do produto. Liberações repetidamente atrasadas enfraquecem a confiança do cliente.
Uma fórmula prática de rotatividade de tanques
Você não precisa de um modelo complexo para expor o custo. Comece com uma estimativa de trabalho com a qual as equipes de operações e finanças possam concordar.
Custo do lote lento =
  horas de tanque atrasadas × custo carregado por hora de tanque
+ horas de linha atrasadas × custo carregado da linha de envase
+ mão de obra adicional e horas extras
+ consumíveis de filtro adicionais
+ risco adicional de desperdício e retrabalho
+ custo de atendimento ao cliente ou recuperação de programação
O ponto-chave é usar números específicos da planta. Um pequeno atraso em uma semana com muitos SKUs pode custar mais do que um atraso mais longo durante um período de capacidade ociosa.
Exemplo: quando um atraso de clarificação vira um problema de programação
Espera-se que um blend de bebida botânica clarifique e filtre em um turno. Em vez disso, os sólidos suspensos permanecem ativos, a viscosidade continua alta e o primeiro estágio de filtração cega cedo.
A planta adiciona tempo de retenção, troca meios filtrantes, reduz a taxa de alimentação e empurra o envase para o próximo turno. Agora o próximo SKU perde sua vaga de tanque. O CIP é deslocado para mais tarde. A linha está com equipe alocada, mas subalimentada. A qualidade precisa revisar um produto que se comportou de maneira diferente da última corrida.
A fatura de meio filtrante pode ser o menor número do evento.
Onde programas enzimáticos criam valor operacional
Para co-packers de bebidas, a seleção de enzimas deve estar ligada ao comportamento de processamento que prejudica a produtividade.
Alívio na sedimentação
Certas matrizes de bebidas mantêm material fino em suspensão, agentes de turbidez, sólidos de frutas, resíduos de amido ou fragmentos de parede celular vegetal de formas que retardam a liberação do tanque. Um programa enzimático pode ajudar a quebrar contribuintes estruturais específicos para que os sólidos se separem de maneira mais previsível.
Alívio na filtração
O cegamento de filtros frequentemente vem de uma combinação de particulados finos, material coloidal, fibras solúveis, arraste de amido, estrutura semelhante à pectina ou carga botânica gomosa. A abordagem enzimática correta pode reduzir a carga antes que o filtro a receba.
Gestão de viscosidade
Alta viscosidade não apenas retarda o bombeamento. Ela pode afetar mistura, transferência de calor, fluxo através do filtro e comportamento de envase. O tratamento enzimático pode ajudar a trazer o lote para uma janela de processamento mais administrável sem forçar uma reformulação da receita.
Controle de turbidez
Alguma turbidez é intencional. Alguma turbidez é um risco de processo instável. Enzimas podem ajudar a reduzir fatores indesejados de turbidez enquanto preservam o alvo sensorial definido pelo proprietário da marca.
Confiança na troca
Em uma planta com múltiplos SKUs, o melhor auxiliar de processo é aquele que a equipe consegue documentar, repetir, enxaguar e incorporar à programação. Programas enzimáticos devem se ajustar à ordem de batelada da planta, aos tempos de retenção, às janelas de temperatura, à configuração de filtração e às expectativas de documentação de QA.
O que medir durante um teste com enzimas
Um teste em co-packer deve ser construído em torno de dados operacionais, não de novidade.
Acompanhe as métricas que determinam se o programa merece um lugar na produção:
- Tempo desde a adição da enzima até a condição pronta para filtração
- Tempo de retenção em tanque versus linha de base atual
- Duração da corrida de filtro antes de intervenção
- Tendência de pressão diferencial ao longo do trem de filtração
- Estabilidade da vazão durante a filtração
- Tendência de turbidez em pontos de verificação definidos do processo
- Tendência de viscosidade ou bombeabilidade, quando relevante
- Verificação sensorial do produto acabado em relação ao padrão do cliente
- Observações de CIP após o lote tratado
- Intervenções de operador necessárias
- Clareza e repetibilidade do registro de lote
O teste deve responder a uma pergunta do chão de fábrica: isso torna o lote mais fácil de liberar sem criar um novo problema?
Desenho de teste para a programação de um co-packer
Um teste útil respeita a realidade da fabricação por contrato.
Comece pelo pior ponto de dor repetível
Não comece pelo produto mais fácil. Escolha uma família de SKUs que cause repetidamente lentidão na filtração, atraso de sedimentação, retenção por turbidez ou excedente de ocupação de tanque.
Mantenha o teste delimitado
Defina a etapa do lote, o ponto de dosagem, o tempo de mistura, a faixa de temperatura, a janela de retenção, a meta de filtração e os critérios de liberação antes do início da corrida.
Proteja a especificação do cliente
O programa enzimático deve apoiar o alvo de produto acabado do proprietário da marca. Isso inclui cor, limpidez ou turbidez pretendida, sensação na boca, perfil de sabor, requisitos de rotulagem e expectativas de vida útil.
Documente observações dos operadores
Os operadores muitas vezes veem o ganho primeiro: comportamento mais limpo no fundo do tanque, menos picos de pressão, transferências mais fáceis, vazão mais estável ou menos trocas de filtro. Registre essas observações com timestamps.
Compare com o histórico recente de produção
Um teste é útil. Um teste comparado aos últimos três a cinco lotes semelhantes é melhor.
Quando vale a pena avaliar tratamento enzimático
Considere um programa enzimático se sua planta observa qualquer um dos seguintes pontos:
- Tempos de retenção para clarificação ficando mais longos do que a programação permite
- Cegamento de filtros que varia por lote de fruta, extração de chá, fonte botânica ou nível de fibra
- Oscilações de viscosidade que retardam bombeamento ou filtração
- Instabilidade de turbidez que gera retenções pela qualidade
- Fundos de tanque que se comportam de forma diferente de uma corrida para outra
- Trocas repetidas de meios filtrantes na mesma família de SKUs
- Linhas de envase esperando a liberação do produto
- Produtos de teste que parecem administráveis no laboratório, mas penalizam a planta
O que a Enzyone traz para a conversa
A Enzyone é uma fornecedora de enzimas para co-packers de bebidas que precisam de suporte prático de formulação, disciplina de testes e recomendações conscientes da produção.
Nós nos concentramos em como o lote se comporta na sua planta:
- Onde a enzima deve entrar no processo
- Qual janela de processamento é realista
- O que os operadores devem observar durante a corrida
- Como comparar lotes tratados e não tratados
- Como documentar o processo para repetibilidade
- Como reduzir atritos de filtração e rotatividade de tanques sem desorganizar o calendário de SKUs
Nenhuma planta precisa de promessas vagas sobre enzimas. Um co-packer precisa de um plano de corrida mais limpo, um teste mensurável e menos surpresas no skid de filtração.
Solicite uma cotação
Se sedimentação lenta, variação de turbidez, viscosidade ou cegamento de filtros estão custando tempo de tanque na sua operação de co-packing de bebidas, envie-nos o tipo de SKU, o fluxo de processo atual, a configuração de filtração e o gargalo que você quer resolver.