Cálculo de rotación de tanques para co-packers de bebidas: costos ocultos de la sedimentación lenta y la colmatación de filtros
Para un co-packer de bebidas por contrato, el tiempo de tanque no es solo tiempo de almacenamiento. Es moneda de programación.
Un lote que sedimenta lentamente, avanza con dificultad por el tren de filtración o vuelve a presentar turbidez después del enfriamiento puede mantener el acero inoxidable retenido mientras el siguiente SKU espera. El costo visible puede parecerse a más medios filtrantes o a otra verificación del operador. El costo real suele ser mayor: ventanas de cambio perdidas, tiempo de CIP comprimido, horas extra, reprogramación de envasado y una llamada incómoda al cliente de la marca.
Enzyone suministra soluciones enzimáticas para co-packers de bebidas que necesitan un comportamiento de tanque más predecible en tés, mezclas de jugos, bebidas funcionales, extractos botánicos, concentrados y calendarios de producción con múltiples SKU. El objetivo no es un argumento de laboratorio. El objetivo es un flujo de proceso más limpio: clarificación más rápida, menor presión por viscosidad, reducción de la colmatación de filtros y un lote que se libera según lo programado.
El problema del co-packer: el tanque ya está reservado antes de que el lote se comporte
En una planta de una sola marca, un lote lento es un problema de producción. En una planta de co-packing, se convierte en un problema de programación que afecta a múltiples clientes.
Una semana típica puede acumular:
- Té infusionado por la mañana
- Mezcla de jugo después de un cambio por alérgenos o sabor
- Bebida funcional con gomas, fibras, botánicos o sólidos vegetales
- Producto de baja acidez o acidificado que requiere documentación estricta
- Dilución de concentrado antes de una corrida de envasado
- Lote de prueba insertado entre campañas comerciales
Cuando un tanque se niega a clarificar o empuja sólidos hacia el tren de filtración, el cronograma no se detiene ordenadamente. La línea aguas abajo puede estar dotada de personal. Los materiales de empaque pueden estar ya preparados. El siguiente equipo de preparación de lotes puede estar esperando un recipiente vacío. El CIP puede comprimirse, y el CIP comprimido es donde la disciplina empieza a erosionarse.
Por eso importa el cálculo de rotación de tanques.
El costo oculto no es solo el medio filtrante
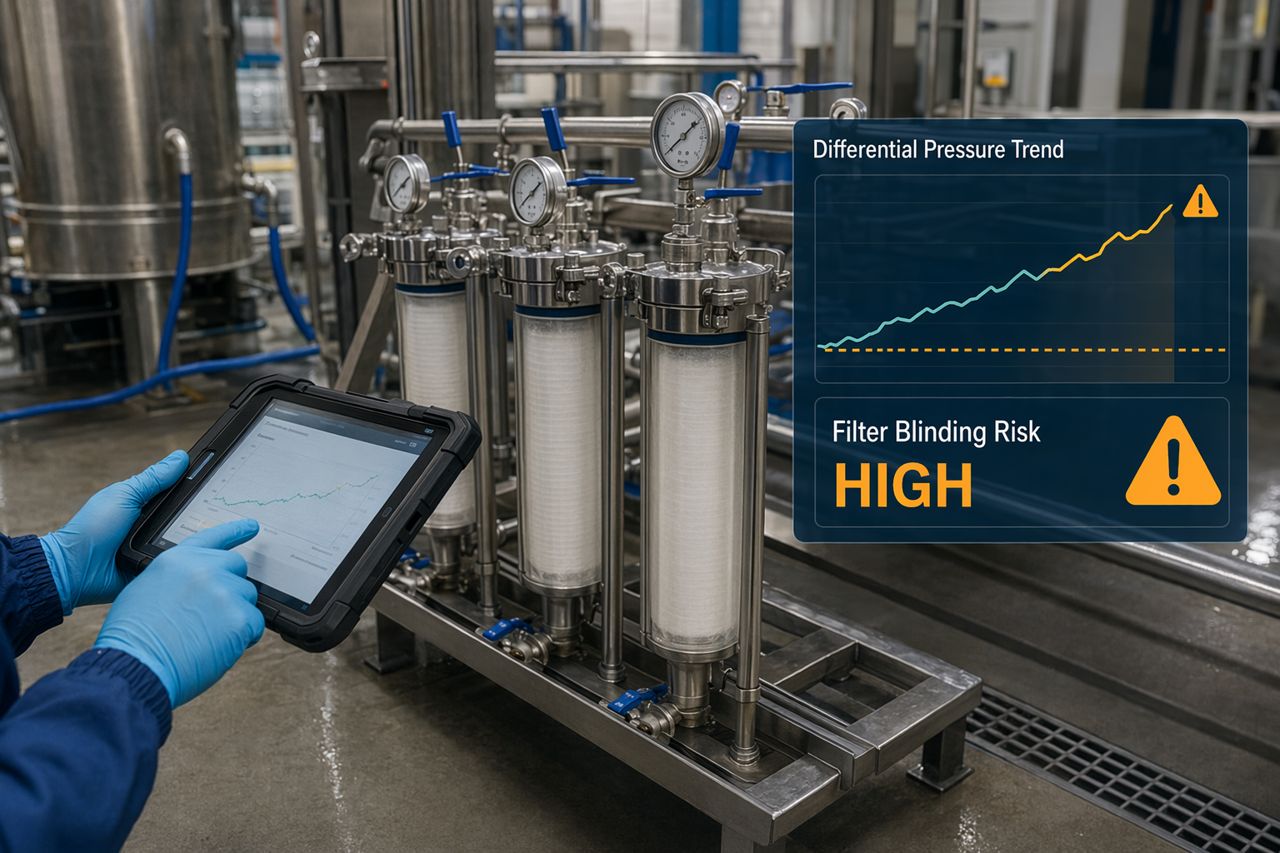
La colmatación de filtros es fácil de ver. La presión diferencial aumenta. El flujo cae. El consumo de medios se incrementa. Los operadores intervienen. El lote tarda más.
Pero el costo mayor suele estar fuera del skid de filtración.
Categorías de costo que los gerentes de planta deberían incluir
1. Exceso de ocupación del tanque
Cada hora adicional en tanque reduce la capacidad disponible para el siguiente SKU.
2. Falta de alimentación a la línea de envasado
Si la llenadora espera producto clarificado, la planta paga mano de obra, servicios y tiempo de línea sin producción vendible.
3. Compresión del cambio de producto
Un lote que se libera tarde puede empujar la limpieza, el cambio de sabor, los controles de alérgenos y la documentación hacia una ventana más estrecha.
4. Consumibles de filtración y disposición
Los filtros colmatados no solo cuestan su precio de compra. Añaden manipulación, disposición y tiempo de cambio.
5. Tiempo de retención por calidad
La deriva de turbidez, el comportamiento inestable de pulpa o los sólidos suspendidos pueden prolongar la revisión de calidad y retrasar la liberación.
6. Credibilidad del cronograma
Para un co-packer, la confiabilidad es parte del producto. Las liberaciones tardías repetidas debilitan la confianza del cliente.
Una fórmula práctica para la rotación de tanques
No necesita un modelo complejo para exponer el costo. Comience con una estimación de trabajo que sus equipos de operaciones y finanzas puedan acordar.
Costo de lote lento =
  horas de tanque retrasadas × costo cargado por hora de tanque
+ horas de línea retrasadas × costo cargado de la línea de envasado
+ mano de obra y horas extra adicionales
+ consumibles de filtración adicionales
+ riesgo adicional de desperdicio y reproceso
+ costo de servicio al cliente o recuperación del cronograma
La clave es usar números específicos de la planta. Un pequeño retraso en una semana con muchos SKU puede costar más que un retraso más largo durante una capacidad ociosa.
Ejemplo: cuando un retraso de clarificación se convierte en un problema de programación
Se espera que una mezcla de bebida botánica clarifique y se filtre en un turno. En cambio, los sólidos suspendidos permanecen activos, la viscosidad sigue alta y la primera etapa de filtración se colmata temprano.
La planta añade tiempo de retención, cambia medios, reduce la velocidad de alimentación y empuja el envasado al siguiente turno. Ahora el siguiente SKU pierde su espacio de tanque. El CIP se mueve más tarde. La línea tiene personal, pero recibe poco producto. Calidad debe revisar un producto que se comportó de manera diferente al último lote.
La factura del medio filtrante puede ser el número más pequeño del evento.
Dónde los programas enzimáticos generan valor operativo
Para co-packers de bebidas, la selección de enzimas debe vincularse al comportamiento de proceso que perjudica el rendimiento.
Alivio de sedimentación
Ciertas matrices de bebidas retienen material fino en suspensión, agentes de turbidez, sólidos de fruta, residuos de almidón o fragmentos de pared celular vegetal de maneras que ralentizan la liberación del tanque. Un programa enzimático puede ayudar a descomponer contribuyentes estructurales específicos para que los sólidos se separen de forma más predecible.
Alivio de filtración
La colmatación de filtros a menudo proviene de una combinación de partículas finas, material coloidal, fibras solubles, arrastre de almidón, estructuras tipo pectina o carga botánica gomosa. El enfoque enzimático correcto puede reducir la carga antes de que llegue al filtro.
Gestión de viscosidad
La alta viscosidad no solo ralentiza el bombeo. Puede afectar la mezcla, la transferencia de calor, el flujo de filtración y el comportamiento de llenado. El tratamiento enzimático puede ayudar a llevar el lote a una ventana de procesamiento más manejable sin forzar un rediseño de la receta.
Control de turbidez
Parte de la turbidez es intencional. Parte de la turbidez es un riesgo de proceso inestable. Las enzimas pueden ayudar a reducir los impulsores de turbidez no deseados mientras se preserva el objetivo sensorial definido por el propietario de la marca.
Confianza en los cambios de producto
En una planta con múltiples SKU, el mejor auxiliar de proceso es aquel que el equipo puede documentar, repetir, enjuagar y programar. Los programas enzimáticos deben adaptarse al orden de preparación de lotes de la planta, los tiempos de retención, las ventanas de temperatura, la configuración de filtración y las expectativas de documentación de QA.
Qué medir durante una prueba enzimática
Una prueba para un co-packer debe construirse en torno a datos operativos, no a la novedad.
Realice seguimiento de las métricas que determinan si el programa merece un lugar en producción:
- Tiempo desde la adición de la enzima hasta la condición lista para filtración
- Tiempo de retención en tanque frente a la línea base actual
- Duración de la corrida de filtración antes de la intervención
- Tendencia de presión diferencial a través del tren de filtración
- Estabilidad del caudal durante la filtración
- Tendencia de turbidez en puntos de control definidos del proceso
- Tendencia de viscosidad o bombeabilidad cuando sea relevante
- Verificación sensorial del producto terminado frente al estándar del cliente
- Observaciones de CIP después del lote tratado
- Intervenciones requeridas del operador
- Claridad y repetibilidad del registro de lote
La prueba debe responder una pregunta de piso de planta: ¿esto facilita la liberación del lote sin crear un problema nuevo?
Diseño de prueba para el cronograma de un co-packer
Una prueba útil respeta la realidad de la fabricación por contrato.
Comience con el punto de dolor repetible más crítico
No empiece con el producto más fácil. Elija una familia de SKU que cause repetidamente desaceleración de filtración, retraso de sedimentación, retención por turbidez o exceso de ocupación de tanque.
Mantenga la prueba acotada
Defina la etapa del lote, el punto de dosificación, el tiempo de mezcla, el rango de temperatura, la ventana de retención, el objetivo de filtración y los criterios de liberación antes de que comience la corrida.
Proteja la especificación del cliente
El programa enzimático debe apoyar el objetivo de producto terminado del propietario de la marca. Eso incluye color, claridad o turbidez prevista, sensación en boca, perfil de sabor, requisitos de etiqueta y expectativas de vida útil.
Documente las observaciones de los operadores
Los operadores suelen ver la mejora primero: comportamiento más limpio en el fondo del tanque, menos picos de presión, transferencias más fáciles, flujo más estable o menos cambios de filtro. Capture esas observaciones con marcas de tiempo.
Compare contra el historial de producción reciente
Una prueba es útil. Una prueba comparada contra los últimos tres a cinco lotes similares es mejor.
Cuándo vale la pena evaluar un tratamiento enzimático
Considere un programa enzimático si su planta observa cualquiera de los siguientes casos:
- Tiempos de retención para clarificación que se alargan más de lo que permite el cronograma
- Colmatación de filtros que varía según el lote de fruta, la extracción de té, la fuente botánica o el nivel de fibra
- Oscilaciones de viscosidad que ralentizan el bombeo o la filtración
- Inestabilidad de turbidez que genera retenciones de calidad
- Fondos de tanque que se comportan de forma diferente de una corrida a otra
- Cambios repetidos de medios en la misma familia de SKU
- Líneas de envasado esperando la liberación de producto
- Productos de prueba que parecen manejables en el laboratorio pero castigan a la planta
Qué aporta Enzyone a la conversación
Enzyone es un proveedor de enzimas para co-packers de bebidas que necesitan apoyo práctico de formulación, disciplina de prueba y recomendaciones conscientes de la producción.
Nos enfocamos en cómo se comporta el lote en su planta:
- Dónde debe entrar la enzima en el proceso
- Qué ventana de procesamiento es realista
- Qué deben observar los operadores durante la corrida
- Cómo comparar lotes tratados y no tratados
- Cómo documentar el proceso para la repetibilidad
- Cómo reducir la fricción en filtración y rotación de tanques sin interrumpir el calendario de SKU
Ninguna planta necesita promesas enzimáticas vagas. Un co-packer necesita un plan de corrida más limpio, una prueba medible y menos sorpresas en el skid de filtración.
Solicite una cotización
Si la sedimentación lenta, la deriva de turbidez, la viscosidad o la colmatación de filtros están costando tiempo de tanque en su operación de co-packing de bebidas, envíenos el tipo de SKU, el flujo de proceso actual, la configuración de filtración y el cuello de botella que desea resolver.